


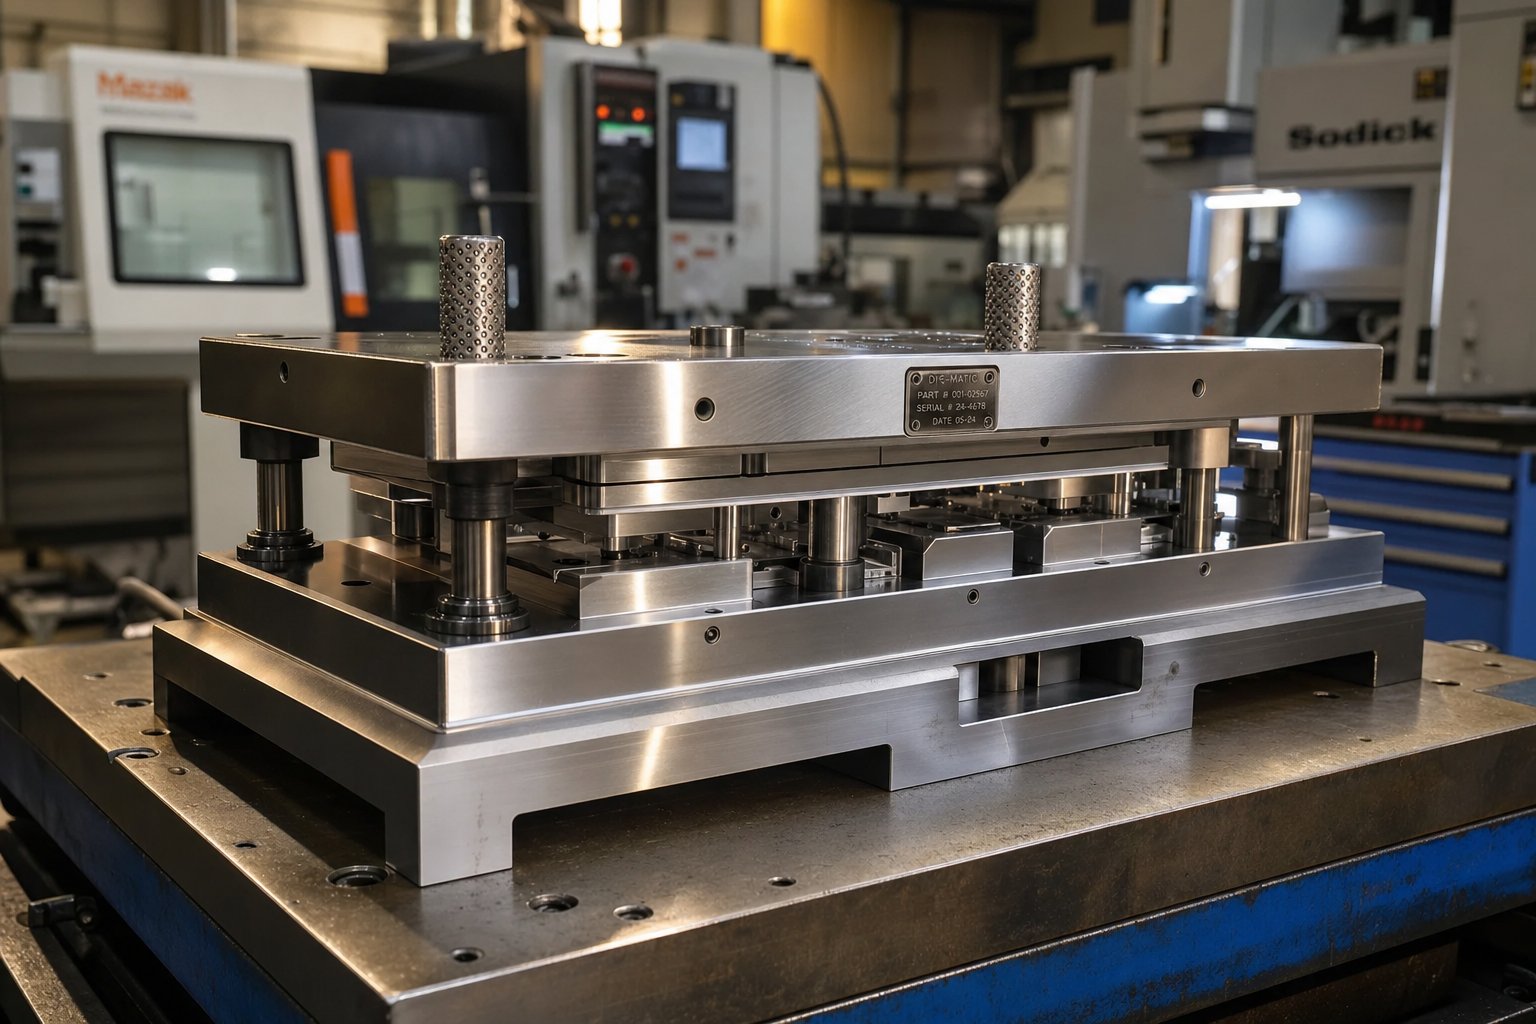
Ce que fait réellement un fabricant de matrices d'estampage
Quand vous entendez le terme "fabricant de matrices d'estampage", cela peut faire référence à deux choses : un artisan qualifié qui construit et entretient des matrices d'emboutissage, ou l'atelier spécialisé qui les emploie. Quoi qu'il en soit, le travail consiste à transformer l'acier à outils brut en instruments de précision capables de façonner des pièces métalliques à la vitesse de production. C'est un métier qui se situe carrément à l'intersection de l'ingénierie, de la métallurgie et de l'usinage de haute-précision.
Un fabricant de matrices d'emboutissage est un spécialiste qui interprète les dessins techniques, conçoit la géométrie des matrices, programme les machines CNC, assemble les composants en acier trempé et valide l'outillage fini par des essais sur presse pour produire des matrices d'estampage qui coupent, façonnent et façonnent la tôle avec une précision reproductible.
Définir le rôle du fabricant de matrices d'emboutissage
La portée de ce rôle s’étend bien au-delà de la gestion d’une machine. Un ajusteur lit et interprète les plans, les fichiers CAO et les spécifications dimensionnelles pour comprendre la géométrie exacte de la pièce requise. À partir de là, ils calculent les tolérances, planifient les séquences d’usinage et déterminent le comportement de chaque matrice d’emboutissage sous les charges de la presse. Selon leBureau américain des statistiques du travail, les outilleurs-ajusteurs construisent des outils de précision ou des formes métalliques utilisés pour couper, façonner et mouler le métal, les plastiques et d'autres matériaux.
Les responsabilités couvrent tout le cycle de vie : depuis les concepts initiaux de conception d'outils et de matrices jusqu'à la programmation CNC, l'ajustement des composants, la finition de surface et les tests finaux. Lorsqu'une matrice terminée estampille sa première pièce sur une presse d'essai, le fabricant de matrices inspecte les défauts, mesure la précision dimensionnelle et ajuste jusqu'à ce que tout soit conforme aux spécifications. En Ontario, au Canada, les programmes d'apprentissage pour ce métier nécessitent environ8 000 heuresde formation combinée-sur le terrain-et en classe, reflétant la profondeur de l'expertise impliquée.
Des compétences qui distinguent les fabricants de matrices
Ce qui différencie un ajusteur compétent d'un machiniste généraliste est la combinaison d'un raisonnement analytique, d'une dextérité manuelle et d'une connaissance approfondie des matériaux travaillant ensemble dans des tolérances serrées, parfois à moins de 0,0001 de pouce. Le travail d’emboutissage et d’emboutissage de précision exige la maîtrise simultanée de plusieurs disciplines. Vous constaterez que les meilleurs praticiens allient maîtrise du numérique et instinct pratique, ajustant l'ajustement d'un tampon au toucher après l'avoir vérifié avec des instruments de mesure.
Les compétences de base comprennent :
- Conception de matrices et développement de la disposition des bandes
- Programmation CNC et usinage multi-axes
- Opération d'électroérosion à fil et à plomb
- Meulage de surface pour refléter les-tolérances de finition
- Connaissance du traitement thermique pour les aciers à outils de trempe et de revenu
- Configuration de la presse, essais et validation de la production
Ces compétences n’existent pas isolément. Chaque matrice d'estampage présente un puzzle unique dans lequel la géométrie de la pièce, le comportement des matériaux et le volume de production influencent tous la façon dont l'outil doit être construit. Cette interaction entre le type de matrice et l'application est ce qui détermine en fin de compte si un projet nécessite un simple outil à station unique-ou une matrice progressive complexe à plusieurs-stations.
Types de matrices d’estampage et quand les utiliser
Connaître les types de matrices d’estampage disponibles est une chose. Comprendre quel type correspond à votre pièce spécifique, à votre budget et à votre objectif de production est ce qui vous permet réellement d'économiser de l'argent. La plupart des ingénieurs d'approvisionnement reçoivent des recommandations de types de matrices de la part de leur fabricant de matrices d'emboutissage sans expliquer clairement pourquoi une approche l'emporte sur une autre. Voici la justification de la sélection qui est rarement expliquée.
Matrices progressives pour-séries à haut volume
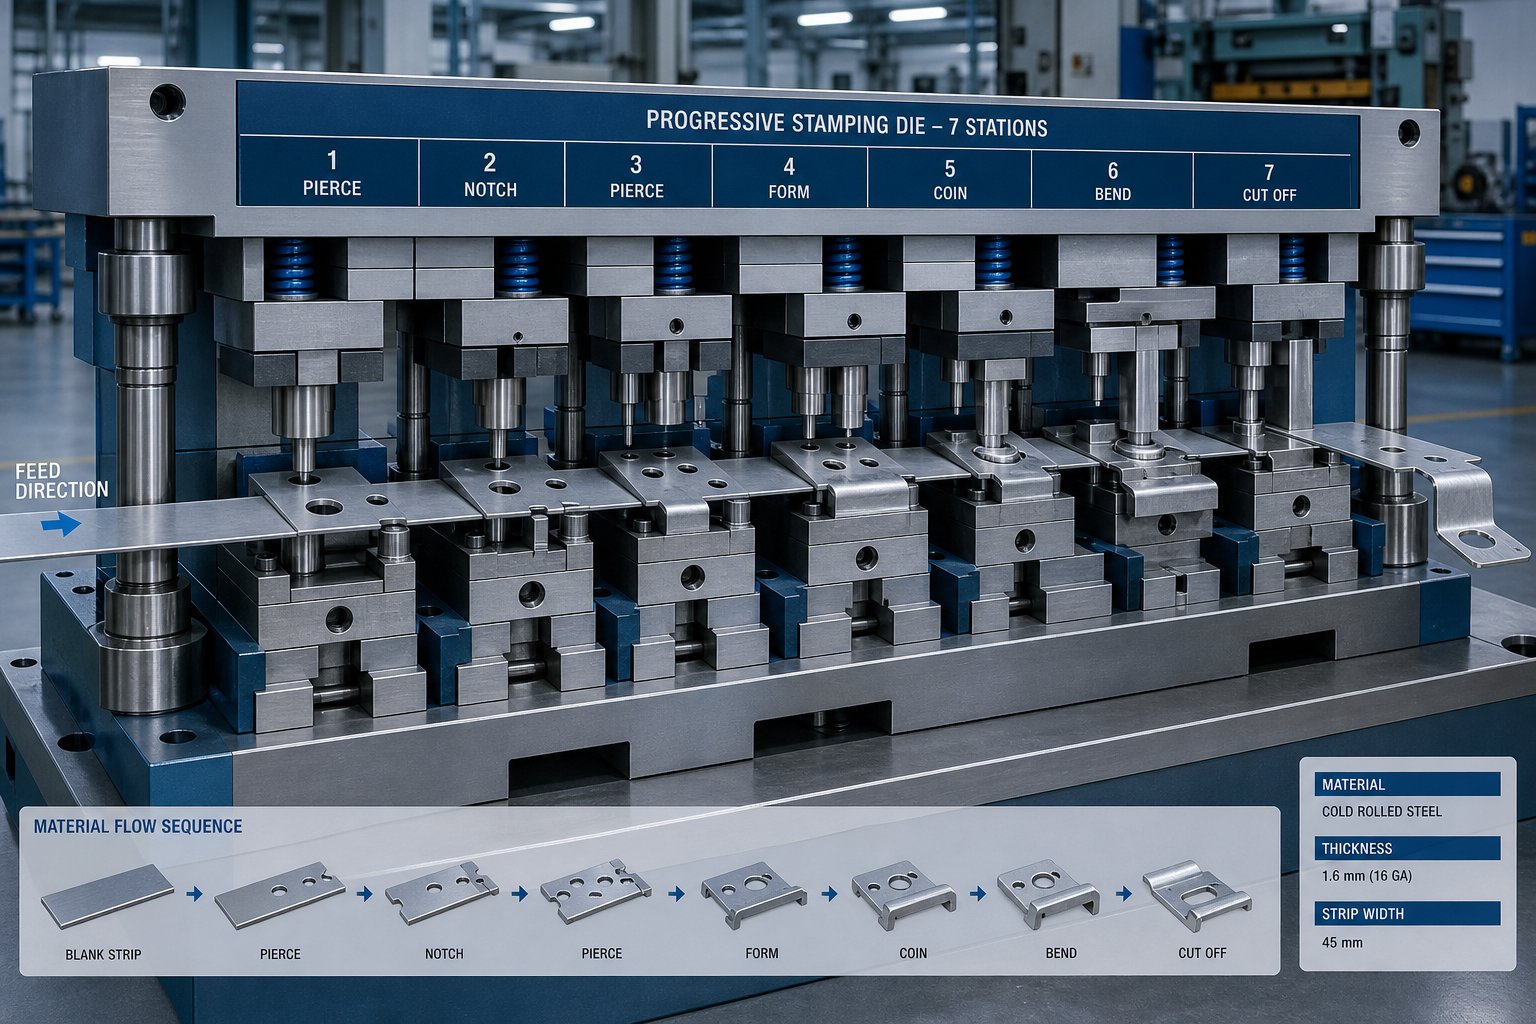
Imaginez une bobine de tôle alimentant en continu une matrice dotée de plusieurs stations, chacune effectuant une coupe, un pliage ou une forme différente. C'est la conception progressive des matrices d'estampage en action. La pièce reste attachée à une bande porteuse du début à la fin, se déplaçant station par station jusqu'à ce qu'une pièce terminée se sépare à la fin. Cette architecture permet des temps de cycle mesurés en coups par minute plutôt qu'en pièces par heure, ce qui en fait le choix standard pour les matrices d'emboutissage automobiles, les connecteurs d'emboutissage électriques en métal et tout composant produit par centaines de milliers par an.
Le compromis ? Coût d’outillage initial plus élevé et délais de conception plus longs. Les matrices progressives exigent une ingénierie méticuleuse de disposition des bandes et un usinage de précision à chaque station. Mais lorsque le volume justifie l'investissement, le coût par pièce- diminue considérablement et la répétabilité reste serrée sur des millions de cycles.
Matrices de transfert et composées
Les pièces plus grandes qui ne peuvent pas rester attachées à une bande de support nécessitent une approche différente. Les matrices de transfert séparent d'abord le flan, puis des doigts mécaniques déplacent la pièce individuelle à travers des stations de formage indépendantes. Cela rend l'outillage de transfert idéal pour les-boîtiers emboutis, les supports structurels et les composants trop larges ou trop profonds pour une alimentation progressive en bandes. L'estampage avec systèmes de transfert gère des géométries 3D complexes qui nécessiteraient autrement plusieurs opérations autonomes.
Les matrices composées occupent l’extrémité opposée du spectre de complexité. Ils exécutent plusieurs opérations, découpe, poinçonnage et parfois formage, en un seul coup de presse. Pensez aux rondelles plates, aux cales simples ou aux piles de stratification. Le résultat est une planéité élevée, une excellente concentricité entre les éléments et un coût d'outillage modéré. Pour les pièces géométriques simples et les volumes moyens, les matrices composées offrent souvent le meilleur équilibre entre vitesse et économie.
Station unique-et matrices spécialisées
Tous les projets ne nécessitent pas d'outils multi-stations. Les matrices d'étirage, les matrices de découpage, les matrices de perçage et les matrices combinées prennent en charge des applications d'emboutissage à faible volume-ou spécialisées où la flexibilité compte plus que la vitesse de cycle. Une matrice de découpe perce des profils plats à partir de feuilles. Une matrice d'étirage étire le matériau en forme de coupe ou de coquille. Cesmatrices d'estampage des métaux à station unique-coûtent moins cher à construire et sont plus rapides à modifier lorsque les conceptions évoluent, ce qui les rend pratiques pour les prototypes ou la production de niche.
| Type de matrice | Idéal pour | Plage de volumes typique | Coût relatif | Niveau de complexité |
|---|---|---|---|---|
| Progressif | Pièces de taille petite à moyenne-avec des fonctionnalités complexes | 100 000+ par an | Haut | Haut |
| Transfert | Pièces embouties de grande taille ou- | 25,000 - 500,000+ | Haut | Haut |
| Composé | Pièces plates avec plusieurs fonctionnalités dans un seul plan | 10,000 - 200,000 | Moyen | Faible à moyen |
| Suppression | Profils plats simples | 5,000 - 100,000 | Faible | Faible |
| Dessiner | Formes de coupelles, de coquilles ou d'enceintes | 5,000 - 100,000 | Moyen | Moyen |
Choisir le bon type se résume à une poignée de critères pratiques que vous devez évaluer avant de demander des devis :
- Taille des pièces et dimensions maximales de l'enveloppe
- Volume de production annuel et durée de vie prévue de l'outil
- Exigences de tolérance et complexité des fonctionnalités
- Type de matériau et épaisseur de la feuille
Une bonne approche des matrices et de l'estampage à ce stade évite des refontes coûteuses ultérieures. La sélection que vous effectuez ici dicte également les matériaux avec lesquels votre fabricant de matrices devra travailler, les qualités d'acier à outils applicables et la durée de vie de l'outillage sous les charges de production.
Le processus de fabrication des matrices, du concept à la sortie de production
La sélection du bon type de matrice n’est que le point de départ. Ce qui se passe entre cette décision initiale et un outil-prêt pour la production implique des mois d'ingénierie, d'usinage de précision et de validation itérative. La plupart des acheteurs ne voient jamais ce processus détaillé, ce qui rend plus difficile la planification des budgets, la définition de délais réalistes ou la connaissance du moment où leur contribution est nécessaire. Voici comment se déroule réellement la fabrication d’outils et d’outils, étape par étape.
- Examen du concept et évaluation de la faisabilité
- Développement de la disposition des bandes
- Conception détaillée de la matrice
- Usinage CNC de pièces de matrices d'emboutissage
- Assemblage et montage des composants
- Traitement thermique et durcissement superficiel
- Tirages d'essai
- Correction et débogage
- Approbation de la production-
Chaque étape représente une porte de décision où le fabricant de matrices, et souvent le client, confirme qu'il est prêt avant d'aller de l'avant. Sauter ou précipiter une étape a tendance à aggraver les problèmes en aval.
Analyse de faisabilité et conception de matrices
Avant qu'un acier ne soit découpé, un fabricant de matrices d'emboutissage évalue si la pièce peut réellement être formée comme étirée. Cette phase de faisabilité implique l'analyse de la géométrie des pièces, des angles des murs, des profondeurs d'emboutissage et des limites d'étirement du matériau. Les ingénieurs utilisent la simulation de formage basée sur FEA-, parfois appelée analyse CAE, pour prédire le comportement de la tôle à l'intérieur de la matrice. Ces simulations signalent des problèmes tels qu'un amincissement excessif, une tendance au froissement ou un retour élastique avant qu'un seul bloc d'acier à outils ne soit commandé.
Recherche enoptimisation de la simulation d'emboutissageconfirme que les méthodes par éléments finis peuvent prédire les défauts de formage tels que les déchirures et les plissements en analysant la répartition des contraintes, la variation de l'épaisseur et les limites de formage lors d'essais virtuels. Ce type d’analyse initiale raccourcit les cycles de développement et réduit les reprises coûteuses.
Une fois la faisabilité confirmée, la phase de conception des matrices d’emboutissage commence. Les ingénieurs développent une disposition de bande qui définit la façon dont le flan plat passe par chaque station, comment l'utilisation du matériau est maximisée et où les rebuts sont générés. L'architecture des matrices, y compris le dimensionnement des plaques, les systèmes de guidage et le séquençage des stations, est finalisée en CAO. C'est là que le concept de dé devient un plan constructible.
Usinage, assemblage et traitement thermique
Transformer cette conception en outillage physique exige de la précision à chaque étape. Le fraisage CNC coupe les blocs de matrice et les profils de poinçonnage à une forme proche-de la forme nette. L'électroérosion à fil permet de gérer des contours complexes et des jeux internes serrés que le fraisage conventionnel ne peut pas atteindre. Le meulage de surface amène les surfaces de contact critiques aux tolérances de planéité mesurées en microns.
Une fois les pièces individuelles de la matrice d’estampage usinées, l’assemblage commence. Les fabricants de matrices placent les poinçons dans les dispositifs de retenue, alignent les bords de coupe, définissent les hauteurs de fermeture et vérifient que chaque composant se déplace comme prévu. Ce processus d'ajustement repose en grande partie sur des compétences pratiques, car même quelques millièmes de pouce de désalignement peuvent provoquer une usure prématurée ou des défauts de pièces.
Le traitement thermique suit l’assemblage des composants d’usure critiques. Les processus de trempe et de revenu augmentent la dureté de l'acier à outils aux niveaux requis, généralement entre 58 et 62 HRC pour les arêtes de coupe. La séquence est importante : l'usinage a lieu avant le durcissement, car l'acier entièrement trempé est beaucoup plus difficile et coûteux à couper. Après traitement thermique, le meulage de finition rétablit des dimensions précises qui peuvent légèrement se décaler lors du cycle de durcissement.
Essai, débogage et version de production
Une fois la matrice assemblée et durcie, elle passe à une presse d'essai. C'est là que la théorie rencontre la réalité. Le fabricant de matrices analyse des échantillons de pièces, les inspecte pour déceler les fissures, les froissements, les écarts dimensionnels et les défauts de surface, puis retrace chaque problème jusqu'à sa cause profonde.Analyse de Keysight des essais de matrices virtuellesnote que les défauts apparaissant lors des premiers essais sont à la fois longs et coûteux à corriger. C'est précisément la raison pour laquelle la simulation initiale est devenue la norme dans les ateliers d'outillage et de matrices d'emboutissage.
Le débogage des matrices d'emboutissage métalliques personnalisées est rarement un processus en une seule-passe. Le retour élastique peut nécessiter des ajustements de compensation. Le fractionnement peut nécessiter des rayons d'étirage révisés ou des stations de formage supplémentaires. Le froissement pourrait nécessiter un réglage de la pression du serre-flan ou des modifications de la géométrie. Chaque correction est suivie d'un autre essai jusqu'à ce que les pièces répondent systématiquement aux spécifications d'impression.
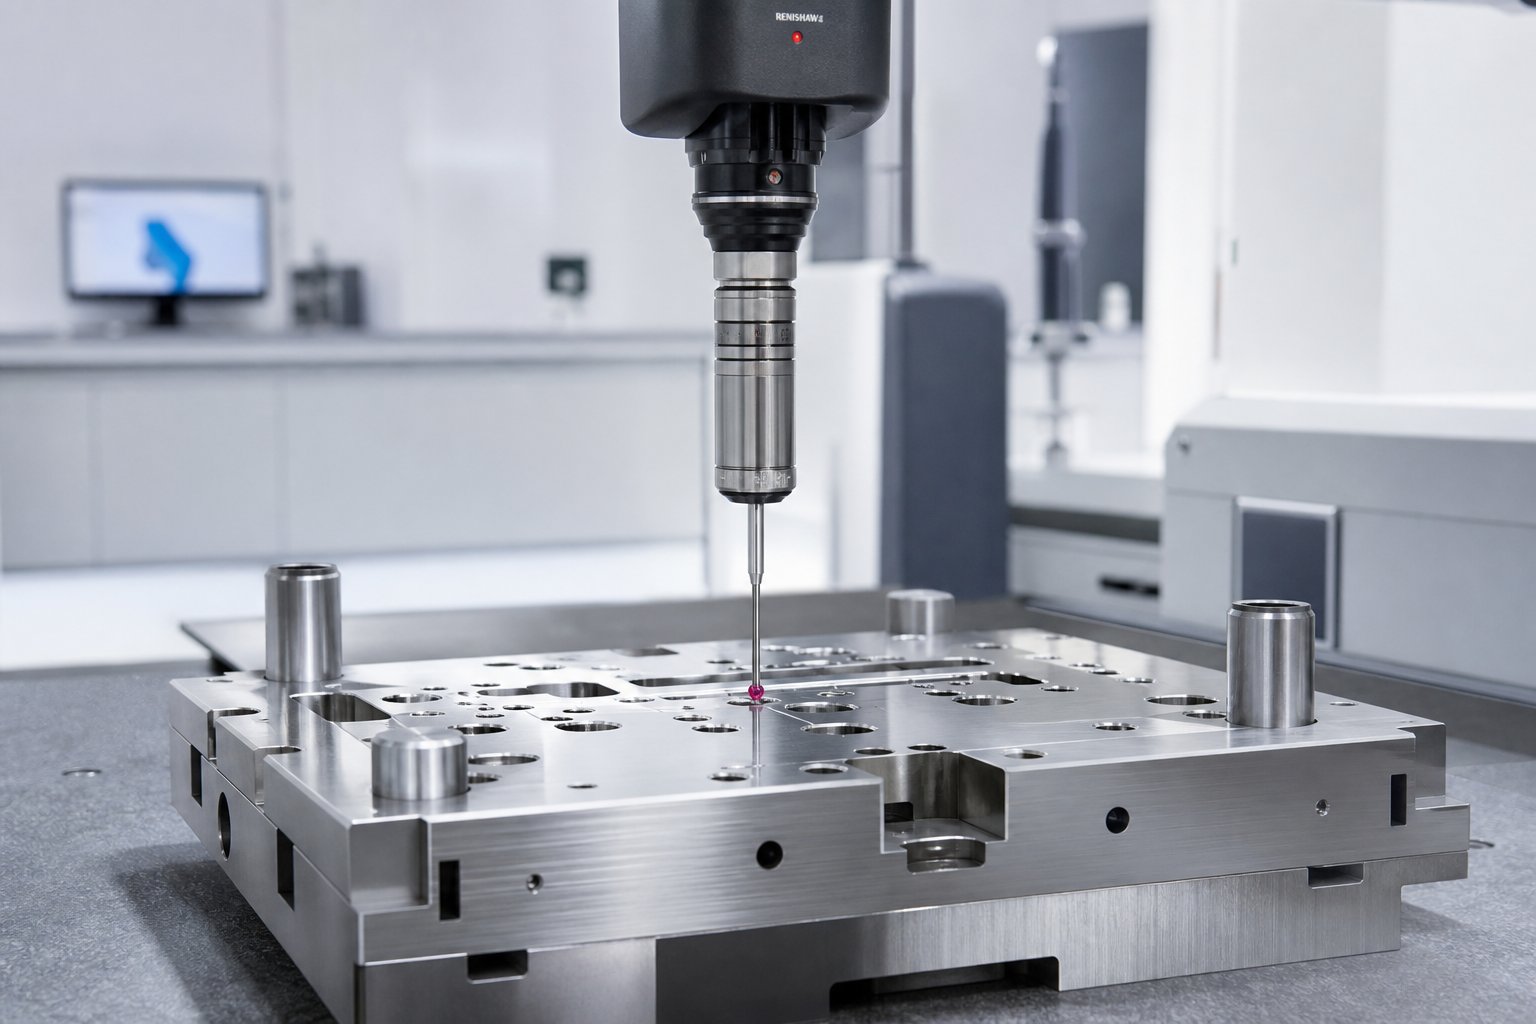
L'approbation de la production-se produit lorsqu'une inspection dimensionnelle, souvent via CMM, confirme que les pièces respectent les tolérances sur un échantillon statistiquement significatif. À ce stade, la phase de fabrication des matrices est terminée et l’outil est transféré à l’atelier de production.
Toute cette séquence, depuis la faisabilité jusqu'à l'approbation-, est également l'endroit où se cachent les plus grandes variables de coût et de calendrier. Comprendre ce qui détermine ces variables donne aux acheteurs beaucoup plus de poids dans la planification et la négociation.
Sélection des matériaux de matrice et nuances d'acier à outils
L'acier à l'intérieur de votre matrice détermine sa durée de vie, la fréquence à laquelle il nécessite un entretien et, en fin de compte, le coût de chaque pièce emboutie au cours d'un cycle de production. Pourtant, la sélection des matériaux est l’un des sujets les moins discutés entre les acheteurs et leur fabricant d’outils d’emboutissage. La plupart des citations mentionnent une note telle que « D2 » sans expliquer pourquoi cette note a été choisie ni quelles alternatives pourraient mieux vous servir. Voici ce qui motive cette décision.
Nuances d'acier à outils courantes pour les matrices d'emboutissage
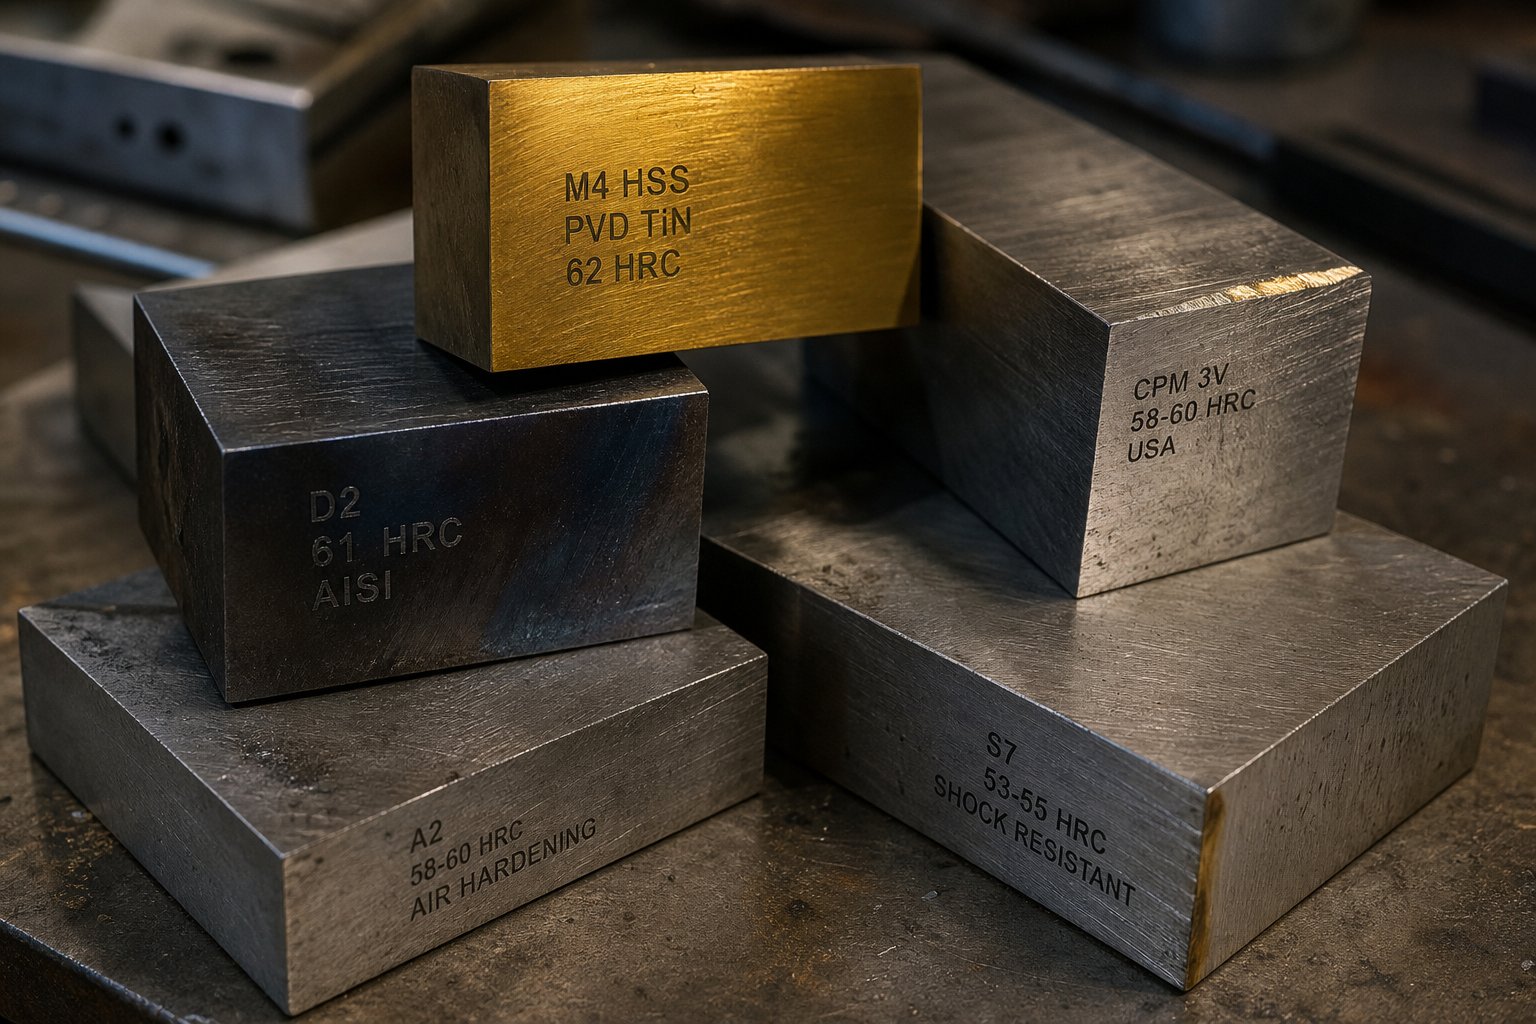
Chaque matrice d'estampage en métal équilibre trois propriétés concurrentes : la dureté pour conserver la forme sous charge, la résistance à l'usure pour la longévité et la ténacité pour absorber les chocs sans se fissurer. Aucun acier de matrice d'emboutissage ne maximise les trois, la sélection de la nuance implique donc toujours des compromis adaptés à votre application spécifique.
D2est le cheval de bataille du-vidage et du perçage à grand volume. Sa teneur élevée en carbone et en chrome (1,40-1,60 % C, 11,00-13,00 % Cr) offre une résistance à l'usure exceptionnelle à 54-61 HRC.D2 est couramment utilisédans les matrices de découpage, les matrices d'estampage, les découpeuses et les matrices de découpe où une ténacité exceptionnelle n'est pas la principale exigence. Pour les matrices d'emboutissage en acier-à long terme produisant des centaines de milliers de pièces, D2 reste le choix par défaut.
A2offre un juste milieu. Avec un peu moins de chrome (4,75-5,50 %) et de carbone (0,95-1,05 %) que le D2, il atteint 57-62 HRC tout en conservant une ténacité modérée. A2 fonctionne bien dans les applications de formage, de frappe et de grandes matrices de découpage où l'outil rencontre des contraintes de flexion parallèlement à l'usure. Considérez-le comme l'option équilibrée pour les matrices d'emboutissage de tôle qui doivent à la fois couper et façonner le matériau.
S7se situe à l’extrémité de la ténacité du spectre. Sa plus faible teneur en carbone (0,45-0,55 %) et en chrome réduit (3,00-3,50 %) donnent une dureté de travail de 48 à 58 HRC avec une excellente résistance aux chocs. S7 est la référence pour les matrices de formage de gros calibre, de pliage à froid et les matrices de presse à métaux soumises à des charges d'impact soudaines. Si votre matrice se fissure plutôt que de s'user, S7 s'attaque à la cause profonde.
M2 et M4Les aciers rapides-sont destinés aux opérations dans lesquelles des températures et des vitesses élevées poussent les aciers-pour travail à froid conventionnels au-delà de leurs limites. Ces nuances conservent leur dureté à des températures de fonctionnement plus élevées, ce qui les rend adaptées aux applications à -taux de course-élevé.
Pour les stations d'usure extrême-, en particulier dans les filières progressives fonctionnant avec des matériaux abrasifs en acier inoxydable ou à haute-matériaux à haute résistance,plaquettes en carbureapportent un changement radical-en termes de longévité. Les matrices d'emboutissage en carbure ou les stations à insertion de carbure- peuvent prolonger la durée de vie de 500 - 1 000 % par rapport aux aciers à outils conventionnels, bien que leur fragilité limite leur utilisation à des opérations à faible impact telles que le découpage fin et l'emboutissage peu profond. En revanche, les matrices d'estampage en aluminium donnent souvent la priorité à la finition de surface et à la résistance au grippage plutôt qu'à la dureté brute, car les matériaux plus mous ont tendance à adhérer aux surfaces des outils plutôt que de les user.
| Grade | Dureté (HRC) | Cas d'utilisation principal | Coût relatif | Durée de vie prévue |
|---|---|---|---|---|
| D2 | 54 - 61 | Suppression et perçage-de volumes élevés | Faible à moyen | Le plus long parmi les aciers conventionnels |
| A2 | 57 - 62 | Applications de formage, de frappe et d'équilibrage | Faible à moyen | Modéré à Long |
| S7 | 48 - 58 | Matrices de formage-de gros calibre et chargées par choc- | Moyen | Modéré (usure-limitée) |
| M2/M4 | 60 - 65 | Opérations à haute-vitesse et-température élevée | Moyen à élevé | Longtemps dans les applications appropriées |
| Carbure | 70+ | Inserts à usure extrême-pour matériaux abrasifs | Haut | Beaucoup plus long que les aciers à outils |
La bonne nuance dépend de trois facteurs agissant ensemble : votre volume de production, le matériau de la pièce à usiner et les exigences de tolérance de la pièce finie. Un ajusteur qui sélectionne les matériaux sans poser de questions détaillées sur les trois fait de la supposition plutôt que de l'ingénierie.
Traitements de surface et revêtements
Même le meilleur acier pour matrices d’emboutissage bénéficie d’une amélioration de la surface. Les revêtements et les traitements ajoutent une couche plus dure et à moindre friction-qui réduit le grippage, ralentit la progression de l'usure et prolonge les intervalles entre les arrêts de maintenance.
Les options de revêtement courantes incluent :
- TiN (nitrure de titane)- un revêtement PVD à usage général-qui augmente la dureté de la surface et réduit la friction
- TiCN (carbonitrure de titane)- plus dur que le TiN avec une meilleure résistance à l'usure pour les stations de découpe et de perçage
- TD (Toyota Diffusion/Thermo-Dépôt réactif)-un procédé de la famille CVD-qui crée une couche de carbure de vanadium extrêmement dure, efficace contre le grippage lors du formage de l'acier-à haute résistance.
- TiAlN (nitrure de titane et d'aluminium)- fonctionne bien aux températures élevées générées lors de l'estampage à grande vitesse-
Les recherches duDirectives d'application AHSSdémontre la différence pratique que font les revêtements : un outil D2 chromé-est tombé en panne après 50 000 pièces, tandis que le même acier à outils doté d'une nitruration ionique et d'un revêtement de nitrure de chrome PVD a produit plus de 1,2 million de pièces. Ce n’est pas une amélioration marginale. Il s'agit d'une équation de coût-par-pièce fondamentalement différente.
La nitruration, qu'elle soit sous forme gazeuse ou plasmatique (ion), crée une couche superficielle durcie en diffusant de l'azote dans l'acier. La nitruration ionique s'effectue à des températures plus basses que la nitruration gazeuse, ce qui réduit le risque de distorsion tout en créant une surface résistante à l'usure. Le chromage, autrefois une approche standard, est tombé en disgrâce en raison des tendances aux microfissures et des préoccupations environnementales. Des études montrent que ce n'est pas la meilleure option pour les matrices traitant des aciers avancés à haute résistance.
Une remarque pratique : les revêtements doivent être appliqués une fois les essais initiaux et le débogage terminés. Ajuster la géométrie de la matrice après le revêtement signifie que vous supprimez la couche même pour laquelle vous venez de payer. Les ateliers de découpe expérimentés effectuent d'abord toutes les corrections, puis appliquent le traitement de surface final avant la sortie de production.
Les choix de matériaux et de revêtements se répercutent directement sur le coût et le calendrier du projet. Une matrice construite à partir d'acier de métallurgie des poudres avec revêtement PVD coûte plus cher au départ qu'une matrice D2 standard, mais cet investissement modifie complètement les calculs de maintenance sur une période de production de plusieurs-années.
Les technologies modernes remodèlent le commerce
La sélection de la nuance d'acier et du revêtement est une décision technique ancrée dans des décennies de connaissances métallurgiques. Mais la manière dont un fabricant d'outils d'emboutissage applique ces connaissances, depuis la validation initiale de la conception jusqu'à l'exécution en atelier, a radicalement changé. Les outils numériques et les plates-formes d'usinage avancées réduisent les délais, éliminent les incertitudes et élèvent le niveau de ce qu'un atelier d'usinage compétent peut offrir.
Simulation IAO et prototypage numérique
Le plus grand progrès dans la conception d’outillages de matrice au cours de la dernière décennie n’est pas une nouvelle machine. Il s'agit de la capacité d'emboutir une pièce pratiquement avant que l'acier ne soit coupé. La simulation de formage basée sur FEA-permet aux ingénieurs de reproduire numériquement l'intégralité du processus de formage de la tôle : emboutissage profond, formage par étirage, bridage et détourage. Le logiciel cartographie la répartition des contraintes, prédit la variation d'épaisseur, signale les zones de plissement et calcule la déformation par retour élastique, le tout en quelques heures plutôt qu'en quelques semaines sur une presse d'essai.
Qu’est-ce que cela signifie concrètement ? Selondonnées industrielles provenant de spécialistes en simulation IAO, les fabricants qui intègrent la simulation dans le flux de travail de leurs services de conception d'outils réduisent généralement les itérations d'essai de 30 -50 %. Cela se traduit directement par des délais de livraison plus courts et des coûts de modification inférieurs. L'analyse du diagramme de limite de formage identifie les zones à risque de fissures et les rides dues à la compression avant le début de l'usinage, ce qui permet aux ingénieurs d'ajuster la forme de l'ébauche, la pression du liant et de dessiner la géométrie des cordons pendant que les modifications sont encore libres.
La compensation du retour élastique justifie à elle seule l'investissement en simulation pour de nombreux projets. Plutôt que de découvrir qu'un panneau formé sort des tolérances après le durcissement de la matrice, les ingénieurs pré-compensent numériquement la géométrie de la surface de l'outil. Le résultat est une matrice qui produit des pièces dimensionnellement correctes dès le premier cycle de production.
Usinage et automatisation à grande vitesse-
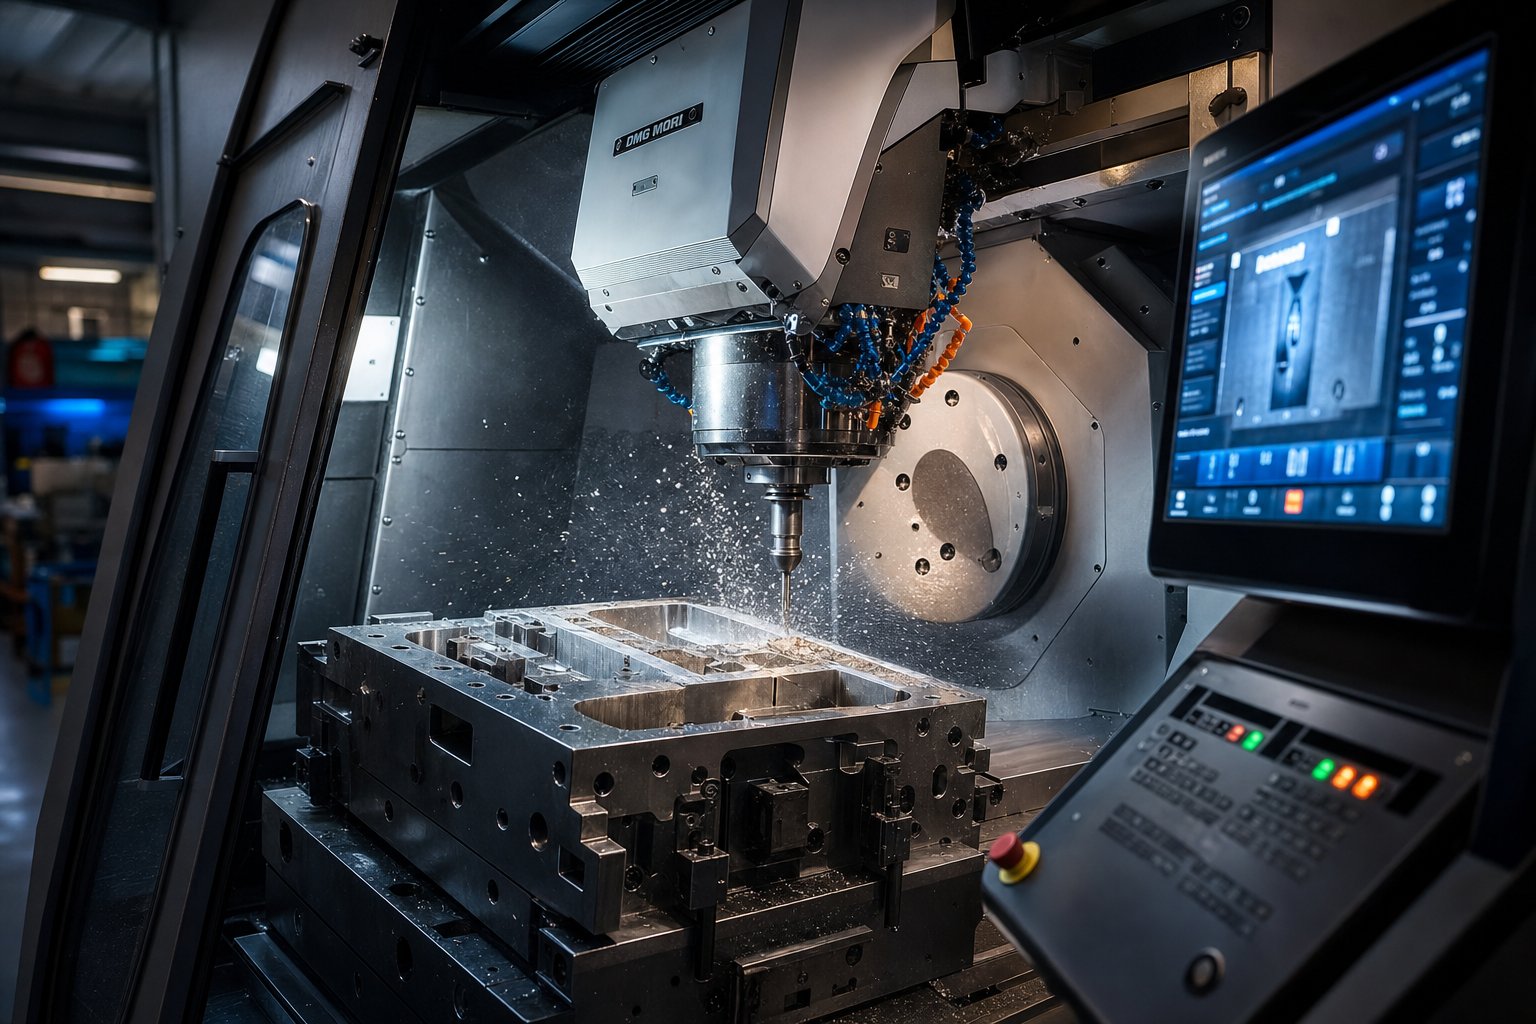
Dans l'atelier, l'usinage à grande vitesse sur 5-axes a redéfini ce qui est possible en matière de découpe de blocs. La CNC traditionnelle à 3 axes nécessitait plusieurs configurations et une finition manuelle approfondie. Les systèmes modernes à 5 axes usinent des faces de matrice complexes en un seul serrage, conservant ainsi des angles d'outil optimaux tout au long de la coupe. Cela produit des finitions de surface supérieures directement à partir de la machine, réduisant ou éliminant le temps de polissage manuel.
Les ateliers d'outillage et de matrices d'automatisation déploient désormais des cellules d'électroérosion à fil automatisées qui fonctionnent sans surveillance pendant la nuit, chargeant et indexant les pièces sans intervention de l'opérateur. Les systèmes de polissage robotisés fournissent des finitions de surface constantes sur de grandes faces de matrice là où le polissage manuel introduirait de la variabilité. La dynamique de l'outillage diffère ici de l'automatisation dans l'atelier de production d'emboutissage. Dans l'atelier de découpe, l'automatisation cible la précision et la répétabilité sur un outillage unique-. En production, il vise des débits sur des pièces identiques.
L'effet combiné du HSM 5 axes et des processus secondaires automatisés est mesurable : les outils d'emboutissage des métaux qui nécessitaient autrefois 12 à 16 semaines de temps d'usinage peuvent souvent être expédiés en 8 à 10 semaines sans sacrifier la précision.
Jumeaux numériques et maintenance basée sur les données
Une nouvelle frontière dans le domaine des outils d’emboutissage consiste à intégrer des capteurs directement dans la matrice elle-même. Ces outils instrumentés suivent le nombre de courses, le tonnage par cycle, les fluctuations de température et la dérive dimensionnelle en temps réel. UNétude de cas d'une usine d'emboutissage automobileL'exploitation de 12 presses à grande vitesse-a révélé que 68 % des arrêts imprévus auraient pu être évités avec un avertissement de 4 à 48 heures à l'avance, en utilisant les données déjà disponibles dans les capteurs de presse et les systèmes d'inspection des pièces.
Les plates-formes jumelles numériques corrèlent ces signaux sur les presses et les ensembles de matrices, prédisant la progression de l'usure et planifiant la maintenance avant l'apparition des défauts. Les modèles d'usure progressive des matrices deviennent visibles dans les mesures de qualité des pièces trois jours avant une défaillance catastrophique de l'outil. Les installations déployant ces systèmes signalent une précision de prévision atteignant 85 à 92 % dans les six mois suivant le déploiement.
Pour les acheteurs, cela signifie qu'une puce construite avec-une capacité de détection intégrée coûte plus cher au départ, mais offre un coût de vie inférieur grâce à moins d'arrêts surprises et une durée de vie utile prolongée.
Technologies qui remodèlent aujourd’hui le métier des fabricants de matrices d’emboutissage :
- Simulation de formage 3D avec analyse du diagramme de limite de formage
- Topologie-structures de matrice optimisées pour le poids et la rigidité
- Usinage CNC 5 axes à grande vitesse-
- Cellules d'électroérosion à fil automatisées avec fonctionnement sans surveillance
- Détection intégrée-à la matrice pour la surveillance de la force, de la température et de la course
- Plateformes jumelles numériques pour la maintenance prédictive et le suivi de la durée de vie des matrices
Ces capacités ne sont pas réparties uniformément dans l’industrie. Certains magasins fonctionnent à la pointe tandis que d’autres s’appuient sur des méthodes inchangées depuis des décennies. Cet écart crée de réelles différences dans le coût d'un projet de matrice, le temps qu'il prend et les performances de l'outil fini une fois qu'il atteint votre atelier de presse.
Facteurs de coûts et délais de réalisation pour les projets de matrices
L’écart technologique entre les ateliers de découpe façonne directement deux variables qui intéressent le plus les acheteurs : le prix de l’outil et la date de livraison. Pourtant, le coût et les délais restent les aspects les plus opaques du travail avec un fabricant d’outils d’emboutissage. Les devis varient énormément d'un magasin à l'autre, les délais s'allongent sans explication claire et les facteurs derrière chaque chiffre sont rarement partagés avec le client. Ce manque de transparence ne signifie pas que les calculs sont inconnaissables. Cela signifie que le cadre n’a jamais été suffisamment clair pour que les acheteurs puissent poser les bonnes questions.
Qu'est-ce qui détermine le coût des matrices d'estampage
Chaque devis de matrice d'emboutissage de métal personnalisé est un composé de décisions, certaines prises par vous, d'autres par le fabricant de matrices et d'autres dictées par la physique. Comprendre quelles variables ont le plus de poids vous donne un levier pour optimiser les coûts avant l'émission du premier bon de commande.
Le facteur de coût le plus important est la complexité, en particulier le nombre de stations et les opérations effectuées dans chacune d’elles. Les données d'estimation des coûts de l'industrie indiquent que chaque station supplémentaire dans une matrice progressive augmente le coût total d'environ 8 - 12 % en raison du temps de conception, des heures d'usinage et de la main d'œuvre d'assemblage supplémentaires. Une matrice de découpage et de perçage à cinq-stations est un investissement fondamentalement différent d'un outil progressif à douze-stations avec formage, actions de came et taraudage dans la matrice.
La taille des pièces est importante car elle détermine l'échelle physique du jeu de matrices, ce qui se répercute sur le coût des matériaux, le temps d'usinage et la classe de tonnage de la presse requise pour les essais. Une matrice qui s'insère dans une presse de 200 tonnes utilise moins d'acier à outils et fonctionne avec un équipement plus largement disponible qu'une matrice nécessitant une machine de 600 tonnes.
Voici les principaux facteurs de coûts, classés par ordre décroissant d'impact typique sur un devis d'outil d'emboutissage de métal personnalisé :
- La complexité- nombre de stations, actions de came,-taraudage intérieur, mécanismes de levage et fonctionnalités spéciales
- Géométrie et tolérances des pièces- des tolérances plus strictes poussent l'usinage de la CNC standard vers l'électroérosion de précision et la rectification au gabarit, ce qui entraîne des taux horaires nettement plus élevés.
- Nuance et trempe de l'acier à outilsLes - qualités premium telles que M4 ou les stations à insertion de carbure- coûtent des multiples par rapport au D2 standard, et le traitement thermique augmente à la fois le coût et le temps de planification.
- Taille de la pièce et enveloppe de la matrice- les matrices plus grandes nécessitent plus de matière première, des cycles d'usinage plus longs et un équipement de manutention plus lourd
- Volume de production annuelLes - programmes à volume élevé- justifient un outillage de classe A avec une construction haut de gamme, tandis que des volumes inférieurs peuvent utiliser des constructions-plus légères.
- Traitements de surface et revêtements- Les revêtements PVD, le traitement TD ou la nitruration augmentent le prix initial mais réduisent le coût par-pièce grâce à une durée de vie prolongée de la matrice.
- Portée de conception et de simulation- L'analyse complète du formage CAE et les examens DFM ajoutent des heures d'ingénierie mais réduisent fréquemment le coût total du projet en détectant les problèmes avant le début de l'usinage.
La classe d’outillage influence davantage l’équation. Les matrices de classe A, conçues pour des séries de production dépassant souvent un million de courses, utilisent des aciers trempés de première qualité et sont construites pour un accès facile pour la maintenance. L'investissement initial est plus élevé, mais l'amortissement par-pièce diminue fortement en volume. L'outillage de classe C ou « souple » convient aux prototypes et aux petites séries de moins de 10 000 pièces, troquant la durabilité contre la vitesse et un coût initial inférieur. Faire correspondre la classe d'outillage à vos besoins réels en matière de volume est l'un des moyens les plus efficaces de dimensionner correctement-votre investissement dans des matrices métalliques personnalisées.
L'investissement dans la matrice et le coût unitaire des pièces sont inversement liés tout au long de la durée de vie de la production. Une matrice de qualité supérieure-réduit le coût par pièce-, minimise les temps d'arrêt imprévus et abaisse le coût total de possession -, ce qui rend le chiffre initial beaucoup moins significatif que le chiffre à vie.
Une variable souvent négligée est la contribution de votre propre conception au coût. Les tolérances plus strictes que celles exigées par les exigences fonctionnelles, les fonctionnalités inutiles qui ajoutent des stations de formage ou les choix de matériaux qui accélèrent l'usure des matrices gonflent tous le devis. Engager votre ajusteur dans les discussions sur la conception pour la fabricabilité avant de finaliser la géométrie de la pièce peut réduire les coûts de l'outil sans compromettre les performances de la pièce. Les projets d'emboutissage de précision personnalisés bénéficient énormément de cette approche collaborative, car des ajustements géométriques qui semblent mineurs sur un écran de CAO peuvent éliminer des postes de découpe entiers.
Facteurs de délai de livraison typiques
Les délais frustrent les acheteurs plus que les coûts, en partie parce que les variables sont moins intuitives. Une matrice de tampon métallique personnalisée ne se déplace pas simplement dans une file d'attente linéaire. De multiples processus parallèles et séquentiels se disputent les ressources, et les goulots d'étranglement évoluent en fonction de la capacité de l'atelier, de la disponibilité des matériaux et du nombre d'itérations de conception requises.
Les facteurs de délai de livraison les plus courants comprennent :
- Cycles de révision de conception- chaque série de modifications de conception réinitialise les heures d'ingénierie et peut nécessiter des exécutions de simulation mises à jour ; trois cycles de révision peuvent ajouter des semaines à un projet qui autrement se déroulerait sans problème
- Approvisionnement en matériel- les aciers à outils standards comme D2 et A2 sont généralement disponibles en quelques jours, mais les nuances spéciales, les gros blocs de matrice ou les alliages importés peuvent ajouter des semaines au délai.
- Complexité d'usinage- une matrice avec des surfaces 3D complexes, des jeux internes serrés et de multiples mécanismes à came nécessite simplement plus d'heures sur les machines CNC et EDM qu'un outil de découpage plat
- Planification du traitement thermique- les installations commerciales de traitement thermique fonctionnent selon leurs propres délais, et les sections de matrices volumineuses ou complexes peuvent nécessiter plusieurs cycles de traitement.
- Itérations d'essaiLes - premiers-estampages d'articles produisent rarement des pièces parfaites immédiatement ; chaque cycle de correction-et-de nouvel essai ajoute du temps, et les opérations de formage complexes peuvent nécessiter plusieurs cycles de débogage
- Contrôle et documentation- programmes nécessitant une documentation PPAP, des rapports CMM ou des essais avec des témoins clients intègrent des étapes supplémentaires dans le processus de publication
Voici une vérité contre-intuitive que comprennent les ingénieurs en outillage expérimentés : précipiter la phase de conception allonge presque toujours le délai de livraison global. Lorsque des raccourcis techniques laissent des ambiguïtés dans la disposition des bandes ou dans le séquencement des stations, ces espaces apparaissent lors de l'usinage sous forme de reprises, lors de l'assemblage sous forme de problèmes d'ajustement ou lors des essais sous forme de défauts de pièce. Chacune de ces corrections en aval coûte plus de temps que les heures de conception économisées. Les pièces embouties en métal personnalisées produites à partir de matrices bien conçues atteignent la production plus rapidement que celles fabriquées à partir de conceptions précipitées, même lorsque la phase d'ingénierie initiale est plus longue.
La capacité du magasin est une autre variable que les acheteurs voient rarement. Un projet de tampon métallique personnalisé estimé à dix semaines suppose du temps machine disponible et une main-d'œuvre qualifiée à chaque étape. Si l'atelier fonctionne à pleine capacité, la planification des intervalles entre l'usinage, l'électroérosion et l'assemblage peut allonger le calendrier sans ajouter d'heures productives. En vous interrogeant sur l'arriéré actuel et la méthodologie de planification pendant la phase de devis, vous aurez une meilleure visibilité quant à savoir si un calendrier indiqué est réaliste.
Les conversations les plus productives avec votre fabricant de matrices d'emboutissage ont lieu lorsque vous arrivez avec une compréhension claire de ces facteurs de coûts et de délais. Vous n’avez pas besoin de connaître à l’avance les chiffres exacts en dollars ou le nombre de semaines. Vous devez savoir quels leviers vous contrôlez, lesquels sont contrôlés par l'atelier et où la collaboration entre les deux parties comprime le calendrier et réduit l'investissement total. Cette base permet également de distinguer beaucoup plus facilement les partenaires compétents des magasins qui vous disent simplement ce que vous voulez entendre.
Comment évaluer un fabricant de matrices d'estampage
Savoir ce qui détermine les coûts et les délais de livraison n'est utile que si vous pouvez faire la distinction entre les fabricants de matrices d'emboutissage qui tiendront leurs promesses et ceux qui ne le feront pas. Le processus d'évaluation est important car un projet de matrice qui tourne mal ne gaspille pas seulement de l'argent en outillage. Cela retarde le lancement de votre produit, met à rude épreuve votre calendrier de production et impose des corrections coûteuses à mi-parcours. Que vous examiniez un magasin local ou que vous examiniez les propositions de fabricants étrangers de matrices d'emboutissage de métaux, les signaux qui distinguent les partenaires fiables des partenaires à risque sont remarquablement cohérents.
Signes avant-coureurs qui signalent un risque
Certains signaux d’alarme apparaissent lors de la phase de cotation. D'autres ne deviennent visibles qu'une fois que vous posez les bonnes questions de suivi-. Si un fabricant de matrices d'emboutissage présente plusieurs de ces caractéristiques, traitez-les comme des indicateurs de risque cumulés plutôt que comme des bizarreries isolées.
- Aucune capacité de conception-en interne- un atelier qui externalise l'ingénierie des matrices perd le contrôle de la phase la plus critique du projet et introduit des lacunes de communication entre le concepteur et le constructeur.
- Impossibilité d'afficher les données d'essai- s'ils ne peuvent pas produire des échantillons de pièces, des rapports dimensionnels ou des enregistrements de tonnage de presse issus de projets précédents, leur processus manque de discipline en matière de documentation.
- Pas d'équipement d'inspection MMT- sans capacité de mesure de coordonnées, la validation dimensionnelle repose sur des plaques de surface et des jauges manuelles, qui sont insuffisantes pour les travaux à tolérances serrées-
- Certifications de matériaux manquantes- ateliers de matrices réputés fournissent des certificats d'usine pour l'acier à outils et peuvent retracer chaque bloc jusqu'à sa source ; l'absence de cette pratique signale un virage-culture de coupe
- Refus de discuter de l'entretien des matrices- un fabricant de matrices qui évite le sujet de l'assistance continue, des composants de rechange ou de la documentation de maintenance est susceptible de créer des outils qu'il n'a pas l'intention de soutenir.
- Faire un devis sans vérifier la géométrie de la pièce- tout atelier disposé à vous donner un numéro ferme basé sur une description verbale ou un croquis 2D est une estimation, pas une ingénierie
Faites attention à la rapidité avec laquelle un magasin dit oui. Les meilleurs fabricants de matrices d’emboutissage de métaux s’opposent à la géométrie qui entraînerait des problèmes de production. Les magasins qui acceptent tout sans poser de questions ont tendance à découvrir les problèmes plus tard, en fonction de votre calendrier et de votre budget.
Indicateurs d'un partenaire compétent
Les drapeaux verts pointent vers une usine de matrices d’emboutissage qui traite votre projet comme un défi d’ingénierie plutôt que comme une transaction. Ces indicateurs sont fortement corrélés à la-livraison dans les délais, au succès des premiers-essais et aux performances des matrices-à long terme.
- Simulation CAE complète-en interne- analyses de formage, prédiction du retour élastique et études d'amincissement effectuées avant le début de l'usinage, réduisant considérablement les itérations d'essai
- Méthodologie d'essai documentée- procédures claires pour les analyses d'échantillons, la classification des défauts, l'analyse des causes profondes et le suivi des actions correctives
- Rapports d'étape transparents- mises à jour régulières du projet avec photos, progression de l'usinage et prévisions de calendrier plutôt que le silence entre la commande et la livraison
- Usinage intégré verticalement- Fraisage CNC, électroérosion à fil, meulage de surface et traitement thermique gérés sous un même toit, éliminant ainsi les délais de transfert-entre les sous-traitants.
- Propriété du processus de bout en bout-à-- l'atelier assume la responsabilité depuis l'examen de faisabilité initial jusqu'à l'inspection finale et la sortie de production.
- Volonté de soutenir la matrice tout au long de sa vie de production-, y compris la planification de la maintenance, l'approvisionnement en pièces de rechange et les modifications techniques à mesure que les volumes de pièces évoluent
Un fabricant de matrices d'emboutissage en métal démontrant ces qualités fonctionne comme un partenaire de développement, et non comme un simple fournisseur remplissant une commande d'achat. Par exemple,Matrice d'estampage de YICHENL'opération illustre ce modèle de service complet-dans la pratique : leur flux de travail s'étend de l'évaluation de faisabilité et de la simulation IAO à l'usinage de précision, aux essais et à l'inspection dimensionnelle, le tout géré en interne. Ce type d'intégration verticale donne aux acheteurs un point de responsabilité unique et élimine le risque de coordination lié à la fragmentation des chaînes d'approvisionnement.
Lorsque vous comparez les propositions de plusieurs fabricants de matrices d’emboutissage, accordez autant d’importance à ces indicateurs qualitatifs qu’au prix. Un devis inférieur d'un magasin ne répondant pas à la moitié des drapeaux verts ci-dessus coûte généralement plus cher au total une fois que vous tenez compte des délais prolongés, des cycles d'essais supplémentaires et des corrections après-livraison. L'évaluation que vous effectuez avant d'attribuer un projet façonne directement l'expérience que vous vivrez tout au long de celui-ci et détermine finalement si vos pièces estampées atteignent la production dans les délais et conformément aux spécifications.
Passer de la recherche à un partenariat prêt pour les appels d'offres-
Évaluer les partenaires potentiels est une chose. Entrer dans cette première conversation préparée est ce qui accélère réellement votre projet. La différence entre un engagement initial productif et des semaines de-va-et-vient-clarifications se résume généralement au degré de complétude de votre dossier de demande lorsque vous l'envoyez. Un appel d'offres bien-préparé donne à votre fournisseur de matrices d'emboutissage les informations nécessaires pour répondre avec une véritable proposition technique plutôt qu'une estimation approximative.
Préparation de votre dossier de demande de prix
Avant de contacter un fournisseur de services de conception de matrices, rassemblez la documentation permettant une évaluation de faisabilité et un devis précis. Manquer ne serait-ce qu'un de ces éléments oblige le magasin à faire des hypothèses, et ces hypothèses gonflent les prix pour couvrir le risque.
- Modèle CAO 3D au format STEP ou IGES, représentant la révision de conception actuelle
- Dessin 2D avec légendes GD&T, dimensions critiques et références de référence clairement identifiées
- Spécification du matériau de la pièce emboutie, y compris la qualité, l'état et l'épaisseur de la tôle
- Projection du volume annuel et exigences de durée de vie prévue des outils
- Classifications de tolérance distinguant les caractéristiques critiques des dimensions standard
- Exigences de finition de surface et éventuelles normes cosmétiques
- Calendrier cible, y compris les dates de lancement précises qui déterminent le calendrier
- Fourchette budgétaire, si disponible, pour aider l'atelier à recommander la classe d'outillage appropriée
Cette liste de contrôle s'applique si vous recherchez des matrices d'estampage personnalisées pour le lancement d'un nouveau produit ou si vous remplacez des outils et des matrices vieillissants sur un programme existant. Plus votre offre est complète, plus les devis que vous recevrez seront comparables et précis. Les appels d'offres structurés avec des spécifications clairement définies éliminent toute ambiguïté sur la portée et réduisent les écarts de devis qui rendent impossible la comparaison de pommes avec des pommes.
Les meilleurs résultats dans les projets d’emboutissage de précision proviennent de l’engagement d’un fabricant de matrices dès le début du développement du produit plutôt qu’après le gel des conceptions. Une collaboration précoce débloque un retour DFM qui simplifie la géométrie, réduit les stations et réduit à la fois les coûts et les délais.
Imaginez que vous finalisiez la conception d'une matrice d'emboutissage de métal et que vous appreniez lors du devis qu'un changement mineur de rayon pourrait éliminer une station de formage entière. Cette conversation est gratuite pendant le développement du concept. Après le gel de la conception, cela devient une modification technique qui réinitialise votre calendrier.
À quoi s'attendre après le premier contact
Une fois que votre package RFQ arrive chez un magasin qualifié, une séquence d’engagement prévisible se déroule. Savoir ce qui va suivre vous aide à planifier les ressources internes et à définir des attentes réalistes avec les parties prenantes.
La séquence typique ressemble à ceci :
- Examen de faisabilité initial- le fabricant de moules évalue la géométrie, le matériau et le volume de votre pièce pour confirmer que le projet est viable et identifier les problèmes de formage potentiels.
- Devis préliminaire avec hypothèses- une estimation directionnelle basée sur un examen initial, notant toutes les questions ouvertes ou les domaines de conception nécessitant des éclaircissements
- Conception-pour-retours sur la fabricabilité- recommandations spécifiques pour les ajustements géométriques qui réduisent la complexité de l'outillage, améliorent la formabilité ou prolongent la durée de vie des matrices.
- Proposition formelle avec calendrier- un devis détaillé couvrant les étapes de construction de la matrice, d'essai et de livraison une fois toutes les questions techniques résolues
- Lancement du projet-- confirmation de l'orientation de la disposition des bandes, de l'approvisionnement en acier et de la première porte de révision de la conception
Cette progression s'étend généralement sur deux à quatre semaines, du premier contact au lancement-, en fonction de la complexité de la pièce et de la rapidité avec laquelle les deux parties peuvent résoudre les éléments en suspens. Un projet de tampon personnalisé avec une documentation claire traverse cette phase plus rapidement car on passe moins de temps à rechercher les informations manquantes.
Pour les lecteurs prêts à passer de la recherche à l'action,Matrice d'estampage de YICHENL'équipe suit exactement ce modèle d'engagement : évaluation de faisabilité, simulation IAO, usinage, essais et inspection, chaque étape étant encadrée par des livrables clairs. Leur flux de travail offre aux responsables de l'approvisionnement et aux ingénieurs en outillage un chemin concret depuis la demande initiale jusqu'à l'outillage validé en production-, avec une visibilité à chaque étape.
Quel que soit le fournisseur de matrices d’emboutissage que vous choisirez finalement, les principes restent les mêmes. Arrivez avec une documentation complète. Engagez-vous suffisamment tôt pour bénéficier de l’apport du DFM. Évaluez les partenaires sur la rigueur des processus, et pas seulement sur le prix. Et considérez l'investissement en outillage comme ce qu'il est : la base qui détermine votre coût par pièce, la cohérence de la qualité et la disponibilité de la production pour les années à venir.
Foire aux questions sur les fabricants de matrices d'estampage
1. Que fait un fabricant de matrices d'emboutissage ?
Un fabricant de matrices d'emboutissage interprète les dessins techniques, conçoit la géométrie des matrices, programme les machines CNC, assemble les composants en acier trempé et valide l'outillage fini par des courses d'essai sur presse. Le rôle combine des compétences en CAO/FAO, des connaissances en métallurgie, des compétences en EDM et en meulage, ainsi qu'un instinct de résolution de problèmes-pour produire des matrices qui coupent, façonnent et façonnent la tôle avec une précision reproductible. De nombreux programmes d'apprentissage nécessitent environ 8 000 heures de formation, ce qui reflète la profondeur de l'expertise impliquée dans ce métier.
2. Combien coûte une matrice d’estampage ?
Le coût des matrices d'emboutissage dépend de plusieurs variables : complexité de la matrice et nombre de stations, taille des pièces, exigences de tolérance, qualité de l'acier à outils, volume de production annuel et traitements de surface. Chaque station supplémentaire dans un dé progressif peut augmenter le coût total d'environ 8 - 12 %. Plutôt qu'une fourchette de prix fixe, les acheteurs doivent comprendre que la classe d'outillage (classe A pour les gros volumes contre classe C pour les prototypes) et la complexité de la conception sont les principaux facteurs de coûts. Engager un fabricant de matrices dès le début pour obtenir des commentaires sur la conception en vue de la fabricabilité peut réduire considérablement le nombre de stations et les investissements en outillage.
3. Quelle est la différence entre un dé progressif et un dé de transfert ?
Les matrices progressives alimentent une bande continue de tôle à travers plusieurs stations tandis que la pièce reste attachée à la bande porteuse, ce qui les rend idéales pour les pièces de petite à moyenne taille-avec des volumes supérieurs à 100 000 par an. Les matrices de transfert séparent d'abord le flan, puis des doigts mécaniques déplacent les pièces individuelles entre des postes de formage indépendants. L'outillage de transfert convient aux pièces plus grandes ou-embouties profondément qui ne peuvent pas rester sur une bande, telles que les supports structurels et les boîtiers. Les matrices progressives offrent des temps de cycle plus rapides, tandis que les matrices de transfert gèrent des géométries 3D plus complexes.
4. Combien de temps faut-il pour construire une matrice d'estampage ?
Le délai de livraison d'une matrice d'emboutissage dépend des cycles de révision de la conception, de l'approvisionnement en matériaux, de la complexité de l'usinage, de la planification du traitement thermique et du nombre d'itérations d'essai requises. Les facteurs clés qui prolongent les délais comprennent les multiples cycles de modifications de conception, l'approvisionnement en aciers à outils spéciaux, les opérations d'usinage 3D complexes et les défis de formage qui nécessitent un débogage répété. Contre-intuitivement, précipiter la phase de conception allonge souvent le délai de livraison global, car des lacunes techniques non résolues font surface sous forme de reprises lors des étapes d'usinage, d'assemblage ou d'essai.
5. Quel acier à outils convient le mieux pour les matrices d'estampage ?
Le meilleur acier à outils dépend de votre application. Le D2 offre une résistance à l'usure exceptionnelle pour le découpage et le perçage de grands volumes. A2 offre un équilibre de dureté et de ténacité pour les opérations de formage et de frappe. Le S7 offre une résistance supérieure aux chocs pour les travaux lourds-où les fissures sont un problème. Les aciers rapides M2/M4-conservent leur dureté à des températures élevées pour les applications à -taux de course-élevé. Les plaquettes en carbure prolongent considérablement leur durée de vie dans les stations d'usure extrême-, mais sont limitées aux opérations à faible-impact. Les revêtements de surface tels que les traitements TiN, TiCN et TD prolongent encore la durée de vie des matrices, quelle que soit la qualité de l'acier de base.


